探索环保新科技 浙江UASB反应器设备与高效厌氧反应器的节能革新之路
引言:环保科技的新浪潮
在“双碳”目标与绿色制造的时代背景下,工业废水处理正经历从“末端治理”向“资源回收”的深刻变革。其中,高效厌氧反应器作为高浓度有机废水处理的核心装备,凭借其低能耗、高负荷、可回收沼气的优势,成为环保领域备受瞩目的技术焦点。而浙江作为中国环保设备制造的重要基地,聚集了一批在UASB反应器设备研发与制造上具备领先实力的厂家,不断推动着节能环保设备的技术突破与产业升级。
一、高效厌氧反应器:让废水变能源的“魔术师”
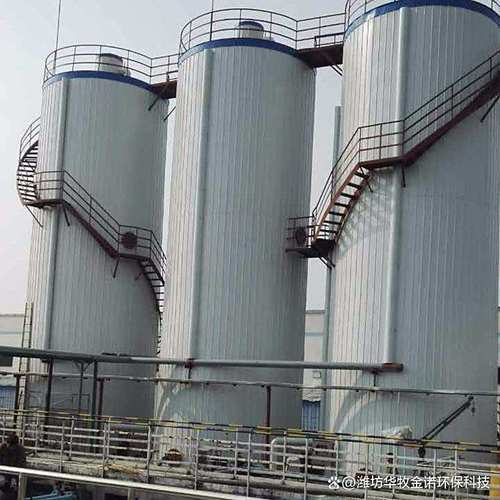
高效厌氧反应器是一种利用厌氧微生物在无氧条件下分解有机污染物,同时产生沼气(主要成分为甲烷)的生物处理设备。与传统的好氧处理相比,厌氧工艺无需曝气,大大降低了电力消耗,且污泥产率低、可回收清洁能源,特别适用于食品、酿造、制药、化工、养殖等行业的高浓度有机废水。
目前主流的高效厌氧反应器类型包括UASB(升流式厌氧污泥床)、IC(内循环厌氧反应器)、EGSB(膨胀颗粒污泥床)等。其中,UASB因其结构相对简单、运行稳定、处理效果好,成为国内外应用最广泛的厌氧反应器之一。
二、浙江UASB反应器设备:区域优势与技术实力
浙江是国内环保装备制造业的重要集聚区,尤其在厌氧反应器设备领域,已经形成了完整的产业链和较强的技术创新能力。浙江的UASB反应器设备厂家通常在以下方面具备核心优势:
- 三相分离器技术:高效的三相分离器是UASB反应器的“心脏”,决定了污泥截留效果与出水水质。浙江厂家通过计算流体力学模拟和工程实践优化,设计出气、液、固分离效率更高的分离器结构,有效防止污泥流失。
- 布水系统均匀性:采用多点脉冲或连续布水方式,确保废水与颗粒污泥充分接触,避免短流和死区,提升反应器容积负荷。
- 耐腐蚀与保温设计:针对不同废水特性,选用玻璃钢、碳钢防腐或不锈钢材质,并配套保温加热系统,适应中温(35℃左右)或高温(55℃左右)厌氧发酵需求。
- 智能控制系统:集成pH、温度、流量、沼气产量等在线监测,实现自动化运行与远程诊断,降低人工成本,提高运行稳定性。
浙江的UASB设备厂家通常具备EPC总包能力,可为客户提供从工艺设计、设备制造、安装调试到运营维护的全链条服务,在国内外承接了大量标杆项目。
三、探索节能环保新科技:从UASB到资源化利用
“矫秘”——也许你想表达的是“揭秘”——节能环保设备的研究,实际上就是揭开高效厌氧反应器如何实现“节能”与“产能”双重目标的技术面纱。
1. 节能降耗
厌氧反应器无需曝气,能耗仅为好氧法的1/10左右。产生的沼气可经收集净化后用于锅炉燃烧、发电或提纯生物天然气,抵消部分污水处理厂能耗,助力碳中和。
2. 能源回收
以UASB处理食品废水为例,每去除1kg COD理论上可产生约0.35m³甲烷。按COD去除量10吨/天的规模计算,每天可产生约3500m³沼气,发电量可达7000kWh左右,经济与环境效益显著。
3. 新技术方向
当前,浙江高校与设备厂家正联合探索以下前沿方向:
- 厌氧氨氧化耦合工艺:降低脱氮能耗,进一步节省碳源与曝气。
- 高效厌氧膜生物反应器(AnMBR):提高污泥浓度与出水品质,实现能源回收与高标准排放结合。
- 智能化厌氧颗粒污泥调控:通过微生物群落分析与在线监测,预防酸化与污泥膨胀。
- 模块化与撬装式反应器:便于运输与快速部署,适应中小型企业需求。
四、如何选择高效厌氧反应器厂家
对于需要建设厌氧处理设施的企业,在筛选设备厂家时可关注以下要点:
- 技术案例:查看厂家是否有同行业废水处理成功案例,了解实际运行负荷与沼气产率。
- 自主研发能力:是否具备厌氧颗粒污泥培养、反应器结构优化等核心技术。
- 制造资质与质量控制:ISO认证、特种设备制造许可证、焊接工艺评定等。
- 售后服务:是否提供调试培训、菌种接种指导、长期技术支持。
- 资源化方案:能否提供沼气利用、余热回收等配套设计,真正实现节能环保。
浙江智造,绿色未来
高效厌氧反应器不仅是废水处理设备,更是一座座“能源工厂”。浙江UASB反应器设备厂家凭借扎实的技术积累与工程经验,正不断赋予这些装备更高效、更智能、更环保的内涵。随着环保科技的持续突破,厌氧反应器将在工业污染治理与可再生能源生产中发挥更为关键的作用,为我们描绘出一幅“废水变资源、环保即效益”的绿色科技蓝图。
探索节能环保新科技,揭秘的不仅是设备运行的奥秘,更是人与环境和谐共生的智慧路径。浙江立足制造与创新的双重优势,无疑将在这一浪潮中扮演重要角色,为中国乃至全球的可持续发展贡献更多“浙江方案”。
如若转载,请注明出处:http://www.xiangqianhb.com/product/35.html
更新时间:2026-09-12 06:12:03